0551-6556-7893
0551-6556-7893

文献信息
近日,中国科学技术大学程旭东教授团队在电池热失控防护领域取得新进展,相关成果发表于《Energy Storage Materials》。论文题为《Sintering-resistant aerogel-based fire-protective coating enabled by interfacial anchoring strategy for battery thermal runaway protection》。(通过界面锚定策略实现的抗烧结气凝胶基防火涂层,用于电池热失控防护)。
重点
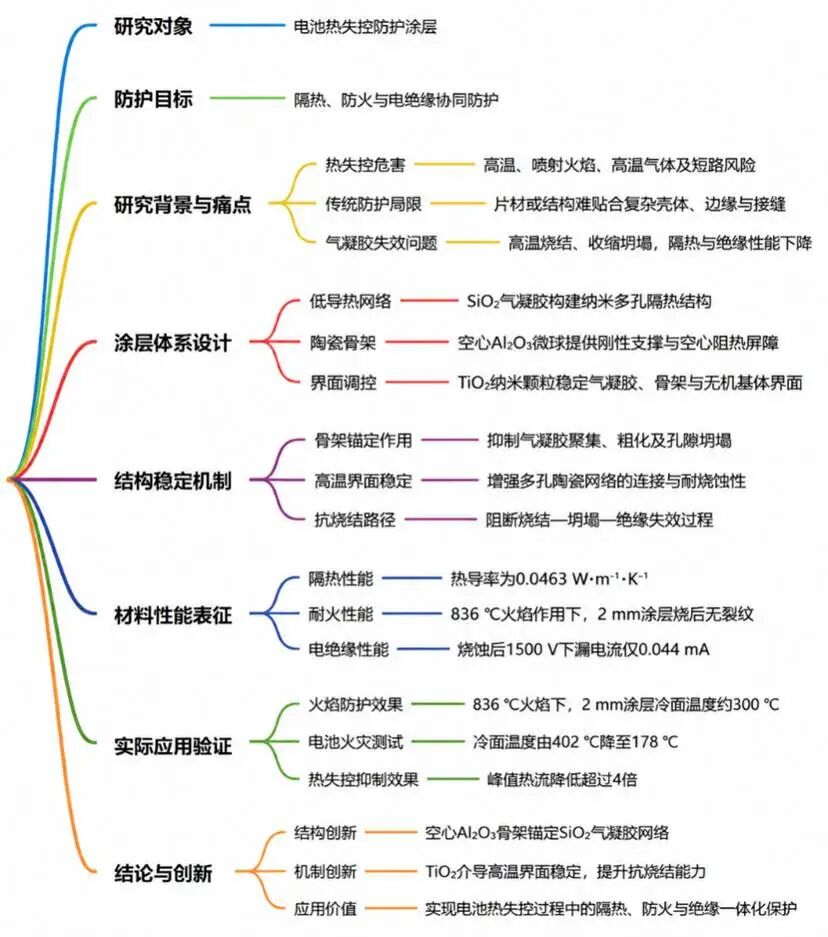
本研究针对锂离子电池热失控过程中喷射火焰与强热流易引发传统气凝胶涂层烧结、收缩塌陷及绝缘失效的问题,提出“骨架锚定—TiO₂介导界面稳定化”协同策略,构筑由 SiO₂气凝胶、空心 Al₂O₃微球及 TiO₂纳米颗粒组成的全无机抗烧结防火涂层;其中,SiO₂气凝胶提供纳米多孔低导热网络,空心 Al₂O₃微球兼具刚性陶瓷支撑与空腔隔热屏障,可锚定气凝胶网络并抑制高温下颗粒聚集和粗化,TiO₂则强化气凝胶相与陶瓷骨架的高温界面稳定性,抑制孔隙塌陷,协同阻断“烧结—坍塌—绝缘失效”的退化路径。该涂层热导率低至 0.0463 W·m⁻¹·K⁻¹;在 836 ℃火焰作用下,2 mm 厚涂层冷面温度约为300 ℃,且燃烧后保持无裂纹,体现出优异的隔热性、耐烧蚀稳定性与结构完整性。相较于易高温软化分解的有机树脂基涂层以及难以贴合复杂壳体的片材、毡材体系,该全无机构筑方案可通过涂覆方式实现复杂电池包部位的连续防护,为电池热失控条件下隔热、防火与电绝缘一体化防护涂层的设计提供了新思路。
图解
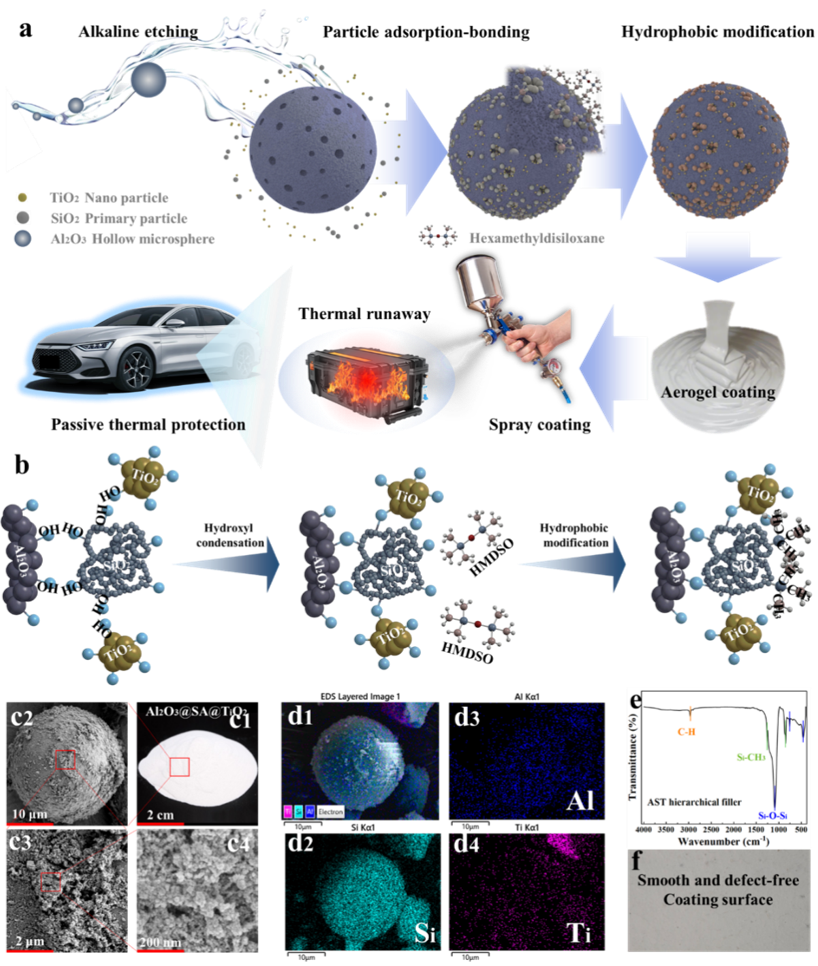
图 1 用于电池壳体防护的AST气凝胶涂层的设计与表征
本研究面向动力电池热失控火焰冲击下涂层易烧结、孔结构易坍塌的问题,设计并制备了Al₂O₃@SiO₂ aerogel@TiO₂(AST)层级填料,并将其用于可喷涂电池箱体防护涂层构筑。如图1所示,空心Al₂O₃微球作为耐高温刚性骨架和空腔隔热单元,为SiO₂气凝胶网络提供微尺度锚定;TiO₂纳米颗粒嵌入气凝胶壳层,在高温下增强各无机组分间的界面稳定性;HMDSO疏水改性则引入—Si—CH₃基团,有效降低常压干燥过程中的毛细力损伤。SEM和元素映射进一步证实了Al、Si、Ti三组分的均匀集成,以及表面连续的纳米多孔结构。最终获得的AST涂层表面平整、无明显缺陷,为后续实现低导热、抗烧蚀及烧蚀后电绝缘等综合防护性能奠定了结构基础。
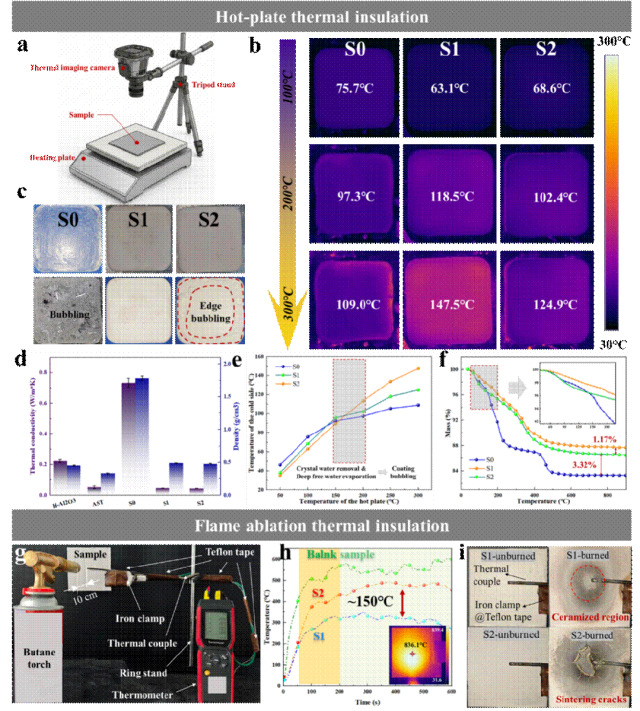
图 2 涂层的隔热与耐火焰烧蚀性能表征
为验证AST气凝胶涂层在高温环境下的实际防护能力,研究进一步比较了不同配方涂层S0(无填料涂层)、S1(AST涂层)和S2(气凝胶涂层)的稳态隔热、热稳定性及火焰烧蚀行为。加热板测试表明,含AST层级填料的S1具有最低热导率,仅为0.0463 W·m⁻¹·K⁻¹;当加热板温度升至300 ℃时,其冷面温度仍可控制在147.5 ℃。更重要的是,S1经连续加热后仍保持完整平整,而S0出现明显鼓泡、S2则发生边缘鼓泡,说明AST填料良好的分散性能够抑制局部挥发物聚集和受热发泡。进一步在约836 ℃丁烷火焰下测试发现,2 mm厚S1涂层可将冷面温度维持在约300 ℃,较S2低约150 ℃,且烧蚀后未出现明显开裂或剥落。该结果证明,AST构建的“空心微球—纳米多孔气凝胶”热阻网络不仅有效延缓热量传递,更能在极端火焰冲击下维持结构完整,为电池箱体提供持续可靠的热安全屏障。
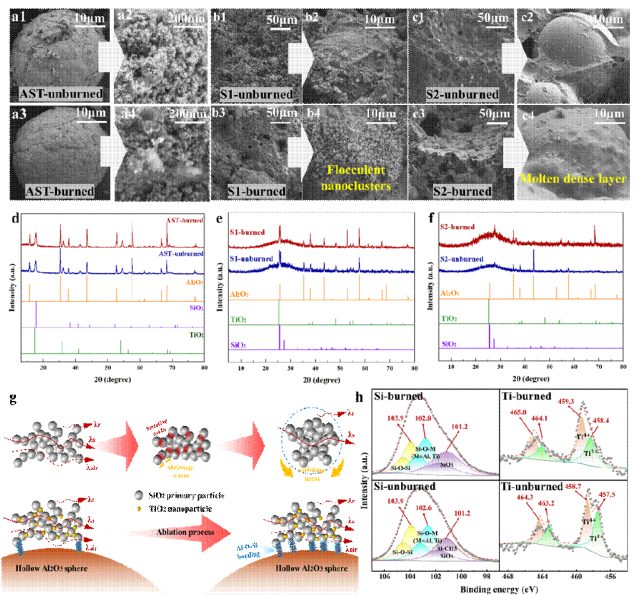
图 3 涂层在火焰烧蚀过程中的高温结构演变及抗坍塌机制
火焰烧蚀过程中,传统气凝胶颗粒易发生迁移、团聚、球化和烧结颈生长,最终引发孔隙塌陷、结构致密化及隔热失效。图3揭示了AST涂层抵抗这一失效过程的结构机制。SEM结果显示,经800 ℃火焰处理后,AST填料及S1涂层仍保留粗糙、连通的多孔结构;相比之下,S2表面形成熔融致密层,孔结构明显消失。XRD进一步表明,AST与S1中的Al₂O₃、SiO₂和TiO₂主体物相在烧蚀后依然稳定。XPS结果则证实,SiO₂气凝胶与Al₂O₃微球之间形成了Al—O—Si化学锚定,而TiO₂作为活性异相节点,可在高温下强化Ti相关界面作用。二者协同抑制纳米颗粒迁移和烧结致密化,使涂层由“烧结—坍塌—失效”转向“骨架保持—孔隙存留—持续隔热”,为极端热冲击下的长期防护提供了关键机制支撑。
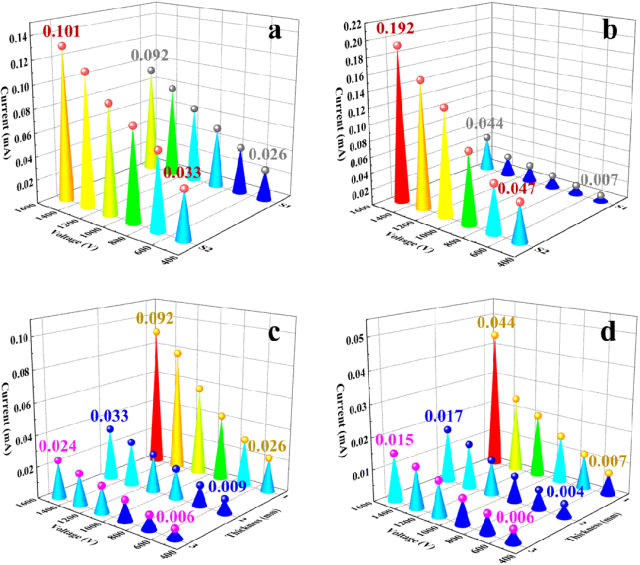
图 4 涂层烧蚀前后的电绝缘性能
对于锂离子电池热失控防护而言,涂层不仅要隔热阻火,更需要在火焰冲击后维持电绝缘能力,避免裂纹、致密化或残余导电通道引发漏电、短路甚至电弧等二次风险。图4通过漏电流测试比较了不同涂层烧蚀前后的绝缘表现。结果显示,初始状态下,S1已表现出较低漏电流,说明AST填料构建了更连续、更曲折的无机绝缘路径;经火焰烧蚀后,其优势进一步凸显。在1500 V高电压下,烧蚀后S1的漏电流仅为0.044 mA,显著低于对照样品;随着涂层厚度增加,漏电流还可进一步降至0.007 mA。该优异的烧蚀后绝缘稳定性,源于空心Al₂O₃微球的陶瓷绝缘骨架、SiO₂气凝胶的多孔阻隔作用及TiO₂增强的界面稳定性,共同确保涂层在高温后仍保有连续完整的绝缘网络。
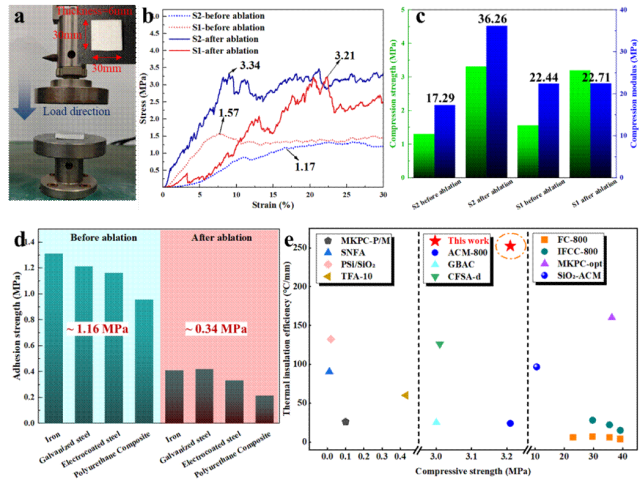
图 5 涂层的力学性能与结构稳定性
除隔热、阻燃和绝缘性能外,机械稳定性也是涂层实际应用的关键。烧蚀前,S1的压缩强度为1.57 MPa,高于S2的1.17 MPa;烧蚀后,S1强度进一步增至3.21 MPa,而压缩模量仅由22.44 MPa微增至22.71 MPa,说明其陶瓷化后仍能保持较稳定的结构。相比之下,S2模量由17.29 MPa升至36.26 MPa,表明其烧蚀过程中发生了明显的熔融致密化和结构重构。S1在铁、镀锌钢、电泳钢及聚氨酯复合材料等基材上均表现出良好附着力,烧蚀前后平均附着强度分别约为1.16和0.34 MPa。综合来看,S1兼具约250 ℃·mm⁻¹的隔热效率和3.21 MPa的烧蚀后压缩强度,表现出优异的隔热、抗烧蚀与力学协同性。
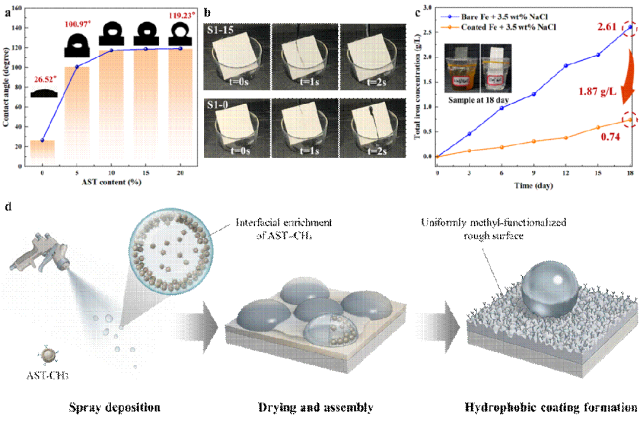
图 6 涂层疏水性能与防腐耐蚀性能表征
面向电池箱体等长期服役场景,防火涂层还需具备耐湿、耐盐和防腐能力。图6显示,AST的加入显著提高了涂层疏水性:水接触角由未添加AST时的26.52°提升至5 wt%时的100.97°,并在20 wt%时达到119.23°。这主要归因于甲基改性AST在固化过程中向表面迁移,并与微纳粗糙结构共同形成疏水界面。墨水液滴在倾斜约60°的S1-15表面可快速滑落,而在S1-0表面易润湿并残留。经18天盐水浸泡后,裸铁在3.5 wt% NaCl溶液中的Fe离子释放量为2.61 mg·L⁻¹,而S1保护后的释放量仅为0.74 mg·L⁻¹,降低约71.6%。表明AST不仅提升涂层的隔热抗烧蚀性能,还可有效阻隔水分和盐离子渗透,增强其环境耐久性和防腐能力。
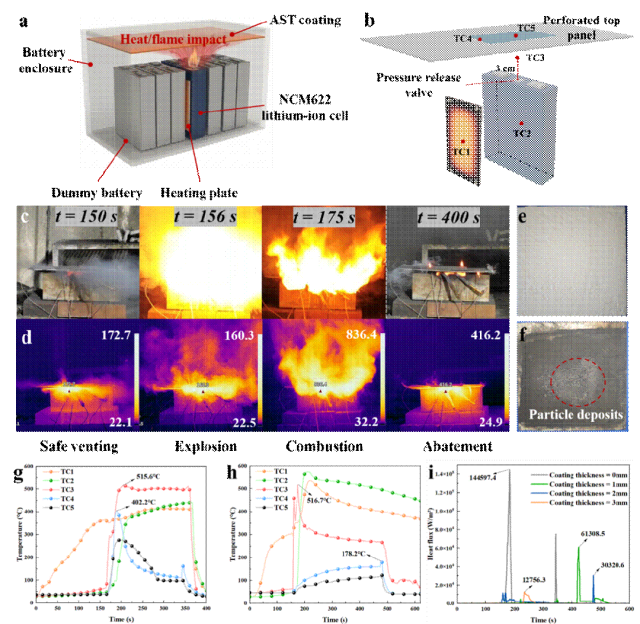
图 7 涂层在电池热失控条件下的热防护性能
为模拟电池热失控时的火焰冲击,采用电池火灾测试平台评估涂层的热防护性能,并通过5个热电偶记录不同位置的温度变化。测试过程中,样品受到强烈火焰冲击和快速热释放。未涂覆钢板的热侧温度约为515.6℃时,冷侧最高温度迅速升至402.2 ℃,表明其隔热能力有限。相比之下,涂覆2 mm S1涂层后,在热侧温度约516.7 ℃下,冷侧中心温度仅为178.2 ℃,较空白样品降低约224 ℃。烧蚀后,涂层虽表面变暗,但未发生明显剥落或失效。热通量分析显示,空白样品峰值热通量为144597.4 W·m⁻²,而1、2和3 mm涂层分别降至61308.5、30320.6和12756.3 W·m⁻²。结果表明,AST涂层可有效抑制热量传递,并在电池火灾条件下保持良好的结构稳定性。
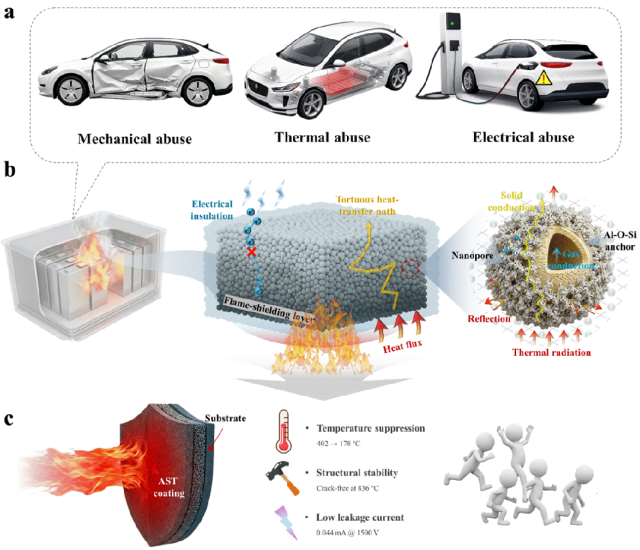
图 8 涂层抑制电池热失控的三重防护机理示意图
图8概括了AST涂层针对锂离子电池热失控的热—火—电协同防护机制。面对机械、热或电滥用引发的热失控,AST涂层通过“骨架锚定—界面稳定化”作用实现隔热、抗烧蚀和烧蚀后绝缘。其中,空心Al₂O₃微球提供刚性支撑和空腔热阻,SiO₂气凝胶通过纳米多孔结构抑制气体传热,TiO₂纳米颗粒则增强界面稳定性并削弱高温辐射传热。三者共同构建稳定的多级无机隔热网络,抑制高温烧结、孔结构坍塌、裂纹扩展及涂层剥落,从而减少热量传递并避免形成漏电通道。得益于上述协同机制,AST涂层可将电池火灾测试中的冷侧温度由402 ℃降至178 ℃,烧蚀后在1500 V下的漏电流仅为0.044 mA,表明其具备优异的热防护、抗烧蚀和电绝缘性能。
注:仅代表小编个人观点,侵权请联系!原文链接:https://doi.org/10.1016/j.ensm.2026.105435
COPYRIGHT © 安徽中科恒安安全科技有限公司 ALL RIGHTS RESERVED. 技术支持:明图网络
ICP备案号:皖ICP备2025094002号-1

 淘宝店铺

 抖音商铺


